

阀门泄漏原因分析
2024-09-12
阀门泄漏一般分为外漏和内漏两种。内漏是指由于输送介质的冲蚀磨损、密封面划伤等原因,造成阀门关闭不严,在阀门完全关闭后,不能完全阻止输送介质通过。外漏一般是指阀体本身的缺陷,法兰接头或连接螺纹间密封不良,导致输送介质流出或泄漏到阀体外。
一、阀门泄漏原因分析
阀门在生产过程中形成的质量缺陷。
一是铸造阀门在铸造过程中由于质量缺陷而引起的泄漏。缺陷包括阀体铸件内部形成的砂孔、夹砂、渣孔、气孔等。当缺陷表面的金属和油漆涂层受到腐蚀和冲击时,空洞逐渐扩大而发生泄漏。二是锻造阀门在锻造过程中由于质量缺陷而引起的泄漏。如裂纹、裂纹、折叠等。这些固有缺陷在输送介质的压力作用下,就会发生泄漏。
阀门法兰安装不当引起的泄漏。首先,管道工程阀门紧固螺母紧固不均匀、不平整或密封垫片选型错误,使密封垫片紧固后过薄,起不到密封作用,介质在压力作用下泄漏到阀体外。其次,由于管道支撑系统下沉、位置调整不当或支撑系统不合理,造成管道法兰与阀门法兰截面不平行或错位,安装时管道法兰与阀门法兰间产生应力,造成密封垫片未充分压实填满,输送介质泄漏到阀体外。第三,安装阀门法兰时,没有按标准扭矩值紧固,法兰密封面有划痕、径向沟槽或其他缺陷,螺栓滑脱等原因造成个别螺栓松动,导致法兰密封面局部松动,输送介质在压力作用下泄漏到阀体外。

填料引起的泄漏。为了防止气体、液体等介质的泄漏,有些管道工程阀门在阀杆部分装有密封装置,即填料。在安装填料时,由于盖帽拧紧偏斜、填料螺栓拧紧不够、填料量不足、填料选用错误以及填料安装不平等等原因,造成阀门泄漏。
二、阀门内漏原因分析
1、阀门部位有泄漏。
一般阀门的泄漏常发生在三个部位:一是启闭件与阀座密封面接触处发生内漏;二是阀体与阀盖连接处发生泄漏;三是阀门关闭位置调整不到位,发生内漏。
2、原因分析:
●阀门设计单位设计不当。阀门设计选用不当,没有考虑油气管道输送介质、输送介质温度及环境温度、流量、压力等因素,导致所选阀门的压力等级和结构不符合油气管道输送介质的实际,造成阀门在使用过程中发生泄漏。
●阀门生产厂家生产质量不过关。采购的密封圈不符合设计选型要求,材料技术指标不符合技术规范的要求;密封圈安装不到位或使用了有缺陷的密封圈,阀门试压未发现问题,造成管道内阀门泄漏;阀门、阀盖加工尺寸过大,装配不到位;阀门开关位置安装不到位,使阀门在全开位置时,不能完全关闭,造成阀门内漏;阀门出厂时,未将阀门调整到全开位置,或阀门两端未做防护,导致杂质进入阀腔。
●阀门生产过程中监理、制造单位检查不到位,监理、制造单位没有发挥应有的质量监督作用,导致产生内漏缺陷的阀门出厂,没有按照建设大纲和实施细则进行监理,导致关键控制环节失控。
●阀门运输单位不按规范操作,在运输过程中,阀门没有按照装卸、运输规则进行操作,对阀门的捆扎、固定、防护不合理,造成阀门在装卸过程中受到敲击、振动,导致阀门外部或内部损坏而产生内漏。
●阀门转运物流单元(转运站)保管不当。阀门收到后,在吊装过程中野蛮装卸。在保管过程中,阀门未按厂家说明书要求准确堆放或长期存放在转运站。阀门保养不当,导致阀门内润滑油(脂)变质,密封面老化。这些都会导致阀门内漏。
●阀门安装、施工单位操作不当。阀门安装、施工单位对阀门保管、操作不当;阀门在管道上试验时,管道内杂质过多,水质不达标,导致阀门密封面损坏,造成阀门泄漏。
●阀门施工监理单位检查不严格,在阀门安装、调试、管道清理、试压等过程中,质量保证体系失效,造成阀门损坏或阀门泄漏。八是阀门的使用方及业主单位不遵守阀门的操作规程,日常维护保养过程中不按规定定期检查、保养、润滑、更换填料垫圈,造成阀杆锈蚀,开关失灵,甚至发生卡阻现象;还会造成填料、垫圈老化,润滑油(脂)老化变质等,都是造成阀门内漏的原因。

阀门泄漏的解决方法
1、封盖脱落造成泄漏
原因:
操作不当,使封盖卡死或超过上死点,连接处损坏、断裂;
封盖连接不牢固、松动、脱落。
连接件材质不合适,不能耐受介质的腐蚀和机械的磨损。
保养方法:
正确的操作,关闭阀门不宜太用力,开启阀门不要超过上死点,阀门全开后,应将手轮反转一点;
关闭件与阀杆连接应牢固,螺纹连接处应有止回部分。
封闭件与阀杆连接所用紧固件应耐介质的腐蚀,并具有一定的机械强度和耐磨性。
2、填料泄漏
原因:
该填料不适合在高压或真空、高温或低温下使用;
填料安装不正确,存在大号换小号、螺旋缠绕接头不良、上紧下松等缺陷。
填料在使用期限过后会老化,失去弹性。
阀杆精度不高,存在弯曲、腐蚀、磨损等缺陷。
填料环数量不足,瓶盖未压紧。
盖板、螺栓等零件损坏,造成盖板无法压紧。
操作不当、用力过猛等
盖帽歪斜,盖帽与阀杆间隙过小或过大,造成阀杆磨损,填料损坏。
维护方法:
应根据工作条件选择填料的材质和类型。
填料应按有关规定逐根安装压实,接缝处应为30或45摄氏度;
填料使用寿命长,出现老化、损坏应及时更换;
气门杆弯曲、磨损后应进行校直、修复,损坏的气门杆应及时更换。
填料应按规定圈数安装,盖应对称、均匀拧紧,夹套应留有5mm以上的预紧间隙。
损坏的盖帽、螺栓等零件应及时修复或更换。
应遵守操作规程,除冲击手轮外,操作时应匀速、用力。
盖板螺栓应均匀对称拧紧,若盖板与阀杆间隙过小,应适当增大盖板与阀杆间隙,若盖板与阀杆间隙过大,应更换盖板与阀杆间隙。
3、密封面泄漏
原因:
密封面磨得不平整,不能形成紧密的线。
阀杆和封盖之间的连接处顶部悬垂、不规则或磨损。
阀杆弯曲或组装不正确,导致关闭歪斜或不均匀。
密封材料质量选择不当或未根据工况条件选择阀门。
保养方法:
根据工作条件正确选择缓冲垫片的材质和类型。
精心调节,运行平稳;
螺栓旋紧应均匀、对称,必要时应使用扭力扳手,预紧力应符合要求,不宜过大或过小,法兰与螺纹连接处应留有一定的预紧间隙。
垫片装配时应对齐、受力均匀,垫片不允许搭接和使用双层垫片;
静密封面腐蚀、损伤及加工质量不高,应进行修复、研磨、着色等处理,使静密封面达到有关要求。
安装垫片时应注意清洁,应在密封面上抹上煤油,垫片不得掉落到地上。
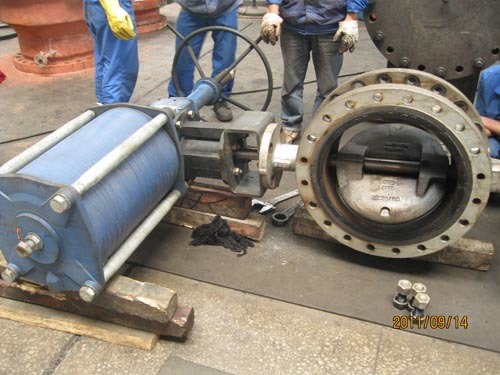
4、密封圈连接处泄漏
原因:
密封圈滚压不足
密封圈与阀体焊接,堆焊质量差;
密封圈连接螺纹、螺钉、圈松动;
密封圈连接处已腐蚀。
保养方法:
密封滚压处发生泄漏,应注入粘合剂并重新滚压以修复。
密封圈应按焊接规范进行修复,堆焊部位无法修复时,应将原堆焊处清除并处理。
卸下螺钉,洗净环,更换损坏零件,研磨密封座和连接座,重新装配。对于腐蚀损坏较大的零件,可采用焊接、粘接等方法修复。
密封圈连接面腐蚀。可采用研磨、粘接等方法修复。无法修复时,应更换密封圈。
5、阀体、盖板漏水:
原因:
铁件铸造质量不高,阀体、阀盖体存在砂孔、组织疏松、夹渣等缺陷。
天空冻裂;
焊接不良、夹渣、未焊透、应力裂纹等缺陷;
铸铁阀门受到重物撞击后损坏。
保养方法:
提高铸件质量,安装前严格按规定进行强度试验;
对于气温低于0、0度的阀门,应进行保温或搅拌,停止使用阀门时,应消除积水。
由焊接组成的阀体、阀盖的焊缝应按有关的焊接操作规程进行,焊后还应进行探伤和强度试验。
禁止在阀门上推重物,禁止用锤子敲击铸铁、非金属阀门,大口径阀门安装应加支架。
相关新闻
微信公众号